联系我们
    地址:浙江省建德市
   洋溪街道科昂路3号
 电话:0571-64742917
 手机:18069810079
 传真:0571-64742917
公司介绍


4 结构简述:

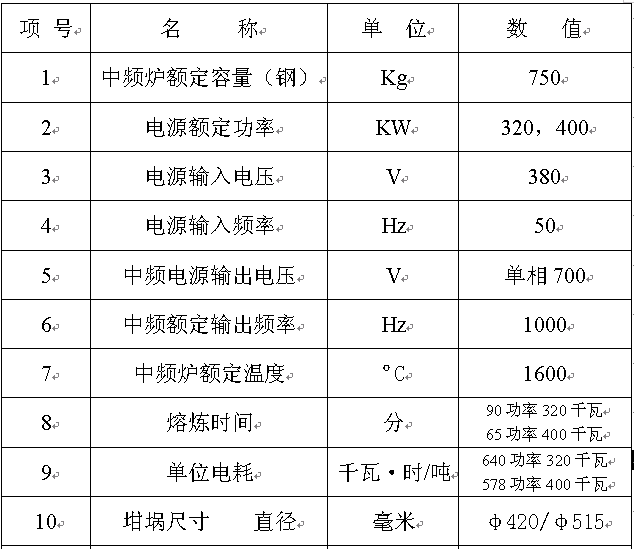
  本设备由炉体﹑汇流母排﹑中频电源装置﹑水冷装置﹑倾炉装置等五部分组成 熔炼炉由炉壳﹑感应圈﹑炉衬﹑倾炉装置四个主要部分组成。炉壳采用非磁性材料组成,感应线圈用矩形空心铜管绕制成的螺旋形简体,熔炼时管内通冷却水。感应器上下各一匝包扎绝缘材料,线圈引出铜排与水冷电缆连通,炉衬紧靠感应圈,由坩埚材料打实烧结而成(详见炉衬填筑工艺)。炉体的倾动由倾炉减速箱直接传动,结构紧凑,安全可靠,在紧急断电情况下,尚可手动倾倒炉料,防止冻炉事件发生。中频电源是利用可控硅整流器件,把三相工频变换成单相中频的静止变频装置。它由整流器﹑逆变器﹑控制回路﹑补偿电容器组﹑继电控制系统等五部分组成。中频电源﹑电容器柜﹑中频炉用汇流排和水冷电缆按原理图连接。水冷系统连结见图4~6所示。其中150Kg和250Kg中频炉水冷连结见图4,500Kg和750Kg水冷连结见图5。1T水冷连结见图6所示。进水部分由供水管通过阀门直接连结到图4~6所示的相应部分,水管和阀门用户自备。倾炉控制箱可以对炉体的倾炉减速箱电动机进行控制,由控制按钮盒用同心电缆与控制箱连接。能使操作者站在合适的位置对炉体的倾动﹑复位进行点动控制。炉体倾动时转动角度不超过95度。控制箱的原理图见图1~所示。1t中频炉复位时装有进程开关要求见总装配图

5安装﹑调整及注意事项:
5.1 本设备的布置可根据使用单位的车间面积﹑工艺流程等具体情况参考平面布置图及基础图(见附图)进行安装;
5.2 炉体应安装在足够强度的基础上,炉体安装前,必须先按照“炉体安装基础图”建筑好基础。然后将炉体吊装在基础上,注意左右及前后的平衡,再将减速器分别安装在基础上,装上电动机,接上联轴器,最后按控制箱原理图要求接好电动机与电源的连线;
5.3 按炉衬填筑工艺打结炉衬(详见后面第7部分)
5.4 按照汇流母排图,倾炉控制箱图,可控硅中频电源使用说明书等 ,接上三相电源进线,汇流母排,减速箱电动机,倾炉控制箱连接线,倾炉控制箱与变频装置的接地线,接线应正确,连接牢固可靠,水冷电缆相互紧靠,以减少电压降;
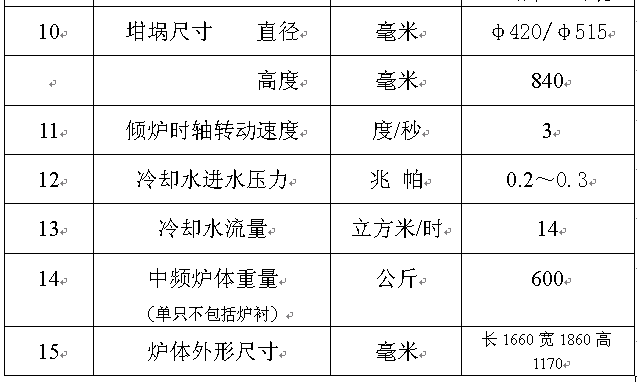
5.5 接好水冷系统,各进水管和回水管,接通水源,中频电源进水水压调节至0.2~0.3兆帕,检查所有冷却系统管路是否畅通,并排除各连接处渗水漏水现象;
5.6 打开减速箱盖,清除箱内防锈油,然后加入10#车用机油(SXB1152 62)至120mm~125mm高度,油杯内加入黄油;
5.7 倾炉检查:对于单电机传动倾炉时,必须先用手轮转动倾炉,看减速箱是否转动灵活,旋转方向是否符合要求,然后通电用按钮开关操作,如发现通电后炉体旋转不动,应立即停电检查:看电路接线是否正确:减速器与支架同心度与同轴度是否符合要求。在检查完毕后再通电倾炉。
对于双电机传动倾炉时,在按上述要求检查合格后,必须逐一检查双电机转动炉体的方向是否一致,如果方向不正确,必须改变进线相序,达到要求。然后才能用双减速器通电倾炉;
5.8 按照KGPS-500/1,KGPS-250/1,KGPS-160/1,KGPS-100/1可控硅中频电源使用说明书检查和调整变频器至正常工作;
5.9 当各部分经调整﹑检查均符合要求后,始可进行烘炉和熔炼,步骤如下:
5.9.1 打开冷却水进水阀,使水冷装置水压至0.2~0.3兆帕,并观察水流是否畅通。
在烘炉和熔炼过程中应经常调节进水压力及流量,使感应器出水温度小于55oC;
5.9.2 按KGPS-500/1、KGPS-250/1、KGPS-160/1、KGPS-100/1可控硅中频电源使用规则,使变频器正常工作;
5.9.3 到浇铸温度后,降低变频器输出功率,进行保温,然后操作倾炉控制箱按钮盒,进行点动倾炉浇铸;
5.9.4 到浇铸完毕后,停止变频器工作,但冷却水须待炉衬冷却至室温时才能切断;
5.9.5 必须有备用水源,防止停电断水时烧坏中频炉。
5.10 冷炉重新熔炼时,必须防止爆炸商人事故发生。为了防止发生意外事故,起动后先用20%的额定功率待感应器周围钢水熔化后才能满功率运行。在低功率运行时中频炉周围勿站人;
5.11 坩埚时,坩埚材料为石英砂、镁砂等不得含有导电料。因感应器电压较高。容易发生触电事故。为了安全,可以用永久磁铁进行磁选;
5.12 炉前工操作时,炉面板上须放置干木板垫上,操作时人站在木板上,双手带防布手套,脚穿绝缘鞋,以免发生触电事故
6 维修及注意事项
6.1 必须经常检查各导电系统的接触部分接触是否良好;
6.2 炉体外壳连接处在操作过程中防止金属接触形成短路环;
6.3 在熔炼过程中严禁断水,因此,除正常水源外,还须增设水塔或备用柴油水泵,当炉衬太薄或其他事故发生,需要停炉维修或处理事故时,亦应保持水流畅通;
6.4 熔炼过程中应随时注意感应器出水温度和水压,使水压保持在0.2~0.3兆帕左右,出水温度应小于55oC;
6.5 熔炼工程中应经常观察乳衬状态,并经常在炉料倒空以后对炉衬各部分进行详细检查,发现有严重侵蚀和裂缝情况,应立即采取措施,停炉进行补修;
6.6 打结炉衬或清除废炉时,应将炉体外壳底部与地基之间垫实,以防外壳损坏。
7 炉衬填筑工艺(供参考):
7.1 酸性炉衬:炉衬材料采用石英砂,其SiO2的含量不少于98%,其粒度配比参照如下:
2~3mm 35%
1~0.75mm 20%
0.75mm 45%
硼酸 2%
石英砂应磁选以消除铁磁物质。如果进行干打则应将石英砂干燥加热200oC历时5~6小时。石英砂中加入工业硼酸作为烧结剂,在打结时必须拌均匀。
湿打炉衬需放入适量的水,拌匀后用手抓混合料松手后不散即可;
7.2 碱性炉衬:
碱性炉衬以镁砂为材料,其中MgO的含量不小于94%。镁砂用一级冶金镁砂和电熔镁砂较优。选用时应注意。其粒度配比参考如下:
5~3mm 25%
3~5mm 25%
0.5~3mm 15%
<0.5mm 35%
镁砂中建议用3%的比列加入硼砂,其余要求与酸性炉衬相同。
7.3 炉衬的填筑:
7.3.1 先烘干(在200oC烘5~6小时)的石英(应纯洁,不混入炉渣、木宵、杂铁等杂质),按上列比列配好,再按比列加入硼砂拌匀后。即可供打结,打结一个坩埚所需石英砂总重量分别约600公斤、300公斤、250公斤、160公斤、120公斤,硼酸加入比例是以石英砂总重量为100再按比例加入。
7.3.2 紧靠感应线圈内放入一圈由5毫米厚石棉布制成的绝缘层,然后将拌匀的石英砂逐步放入打结,炉衬应当一层一层地填筑,每层厚度不要超过40~50毫米,只有第一层厚度可到60毫米,用60X60的平铁锤或干钎打结实,炉底高度应在感应器1.5~2匝范围内,打结好后再放坩埚模;
7.3.3 放入坩埚模,可用三块同样厚度,一头大于炉衬壁厚,一头小于炉衬壁厚的木槭均匀分插于坩埚模四周,将坩埚模固压紧于感应线圈的中心,如防止在打结时松动还可在坩埚模内再放一块干净铁块,然后,继续打结炉衬,直至表面高度;
7.3.4 炉领和炉嘴部分:
对于酸性炉衬,其涂料采用前面所述混合料的70%,加入耐火粘土30%水玻璃适量;
对于碱性炉衬,其涂料采用前面所述混合料的80~90%,加入耐火沾土10~20%水玻璃适量;
7.3.5 坩埚筑好后即可送电烧结,坩埚内放入适量炉料(沿坩埚周围),然后送电烘烤,其功率10~20KW(100KW中频电源为10KW。250KW为20KW)烘1~2小时,然后每小时逐步增加功率,直至额定值。炉料熔化后,温度达到浇铸温度时,还应保温1小时方可浇铸。
 
(1) (2)
 
   Copyrights 2006 HANGZHOU DEREK CHEMICAL CO.,LTD All Rights Reserved.
  建德市善衡科技有限公司 技术支持:浙江科技 浙ICP备06044446号